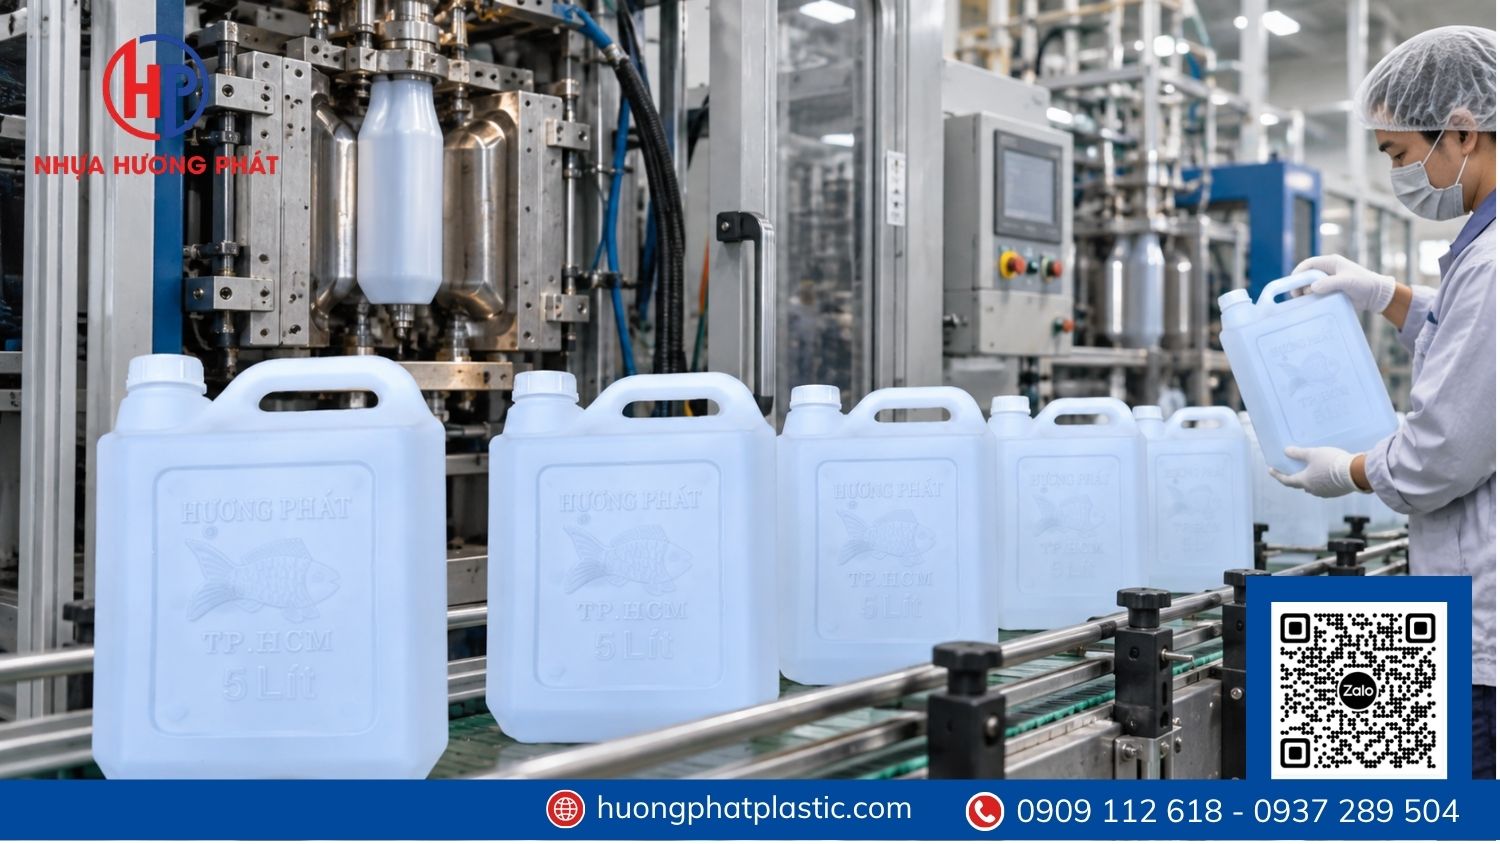
Quy trình sản xuất can nhựa vuông gồm 7 bước: chuẩn bị nguyên liệu, gia nhiệt và đùn phôi, kẹp khuôn và thổi khí, làm nguội, cắt ba via, kiểm tra chất lượng và đóng gói. Toàn bộ quy trình dựa trên công nghệ thổi khuôn, trong đó một ống nhựa nóng chảy được thổi phồng bên trong khuôn hình vuông để tạo ra thân can, tay cầm và cổ ren trong cùng một lần.
Hiểu rõ từng bước giúp bộ phận mua hàng biết vì sao hai chiếc can cùng dung tích lại khác nhau về độ bền và giá. Bạn cũng biết cần kiểm tra điểm nào khi nhận một lô can nhựa vuông mới từ nhà sản xuất.
Tổng quan nhanh:
- Công nghệ: thổi đùn (thổi khuôn) từ hạt nhựa HDPE.
- Điểm khó riêng của can vuông: góc can dễ bị mỏng và mặt thân dễ lõm nếu không kiểm soát phôi và làm nguội.
- Khi nhận hàng: cân thử, bóp góc, thử rò rỉ và đặt can lên mặt phẳng để kiểm tra đáy.
Can nhựa vuông được sản xuất bằng công nghệ gì?
Can nhựa vuông được sản xuất bằng công nghệ thổi đùn, còn gọi là thổi khuôn. Máy đùn nhựa nóng chảy thành một ống rỗng gọi là phôi, sau đó khí nén thổi phôi phồng lên và áp sát vào lòng khuôn có hình dáng chiếc can.
Công nghệ này phù hợp với can vì can là vật thể rỗng, có cổ nhỏ hơn thân và tay cầm rỗng liền khối. Phương pháp ép phun dùng cho nắp, thùng hoặc khay không tạo được hình dạng như vậy trong một lần. Nhờ thổi khuôn, thân can, tay cầm và ren cổ hình thành cùng lúc nên không có mối dán hay mối hàn dễ nứt khi chịu lực.
Nguyên liệu phổ biến nhất là nhựa HDPE, vì loại nhựa này đủ dẻo để thổi phồng nhưng vẫn cứng vững sau khi nguội. HDPE cũng chịu được nhiều loại hóa phẩm, dầu nhớt và dung dịch thông dụng.
7 bước trong quy trình sản xuất can nhựa vuông
Một chiếc can nhựa vuông đi qua 7 bước liên tiếp, từ hạt nhựa đến thành phẩm đóng kiện. Mỗi bước ảnh hưởng trực tiếp đến một đặc tính mà doanh nghiệp quan tâm như độ dày, độ kín hay độ đồng đều giữa các lô.
Bước 1: Chuẩn bị và phối trộn nguyên liệu
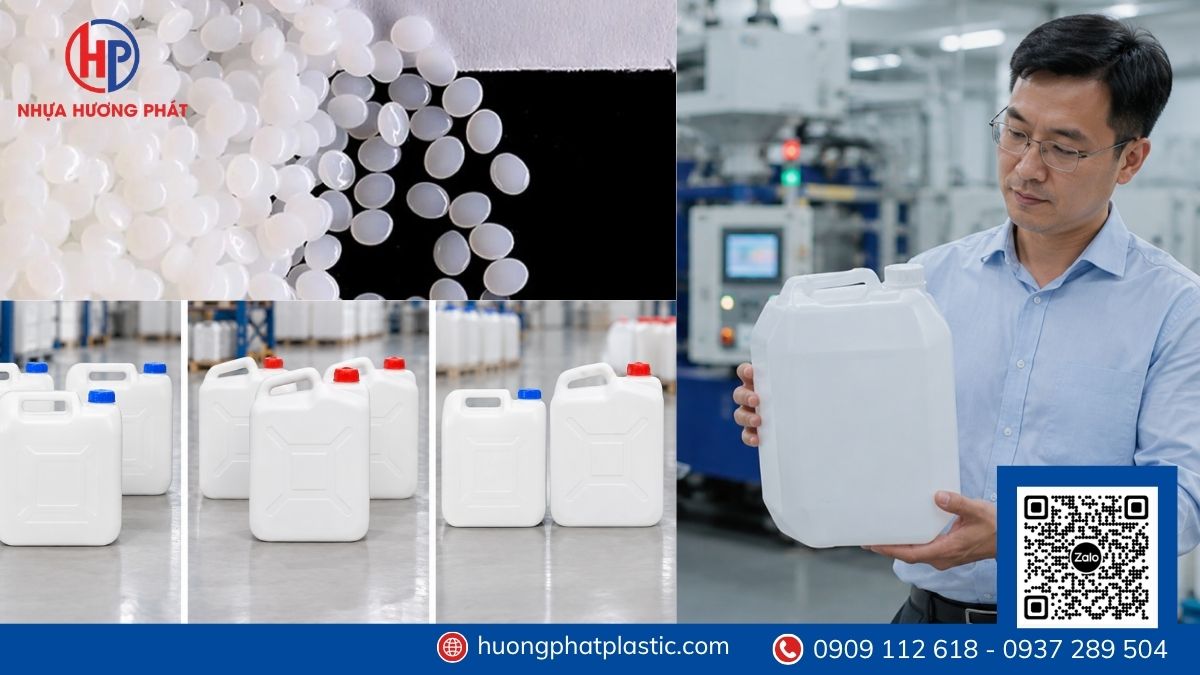
Hạt nhựa HDPE được trộn với hạt màu theo tỷ lệ định sẵn, ví dụ hạt màu trắng cho can trắng. Chất lượng hạt nhựa quyết định độ bền, mùi và độ đồng đều màu của can. Can làm từ nhựa nguyên sinh có màu đều, ít mùi và cơ tính ổn định hơn can có lẫn nhựa tái chế không rõ nguồn gốc.
Bước 2: Gia nhiệt và đùn phôi
Hỗn hợp hạt nhựa đi vào xi lanh gia nhiệt, được trục vít nén và làm nóng chảy. Nhựa lỏng sau đó được đẩy qua đầu đùn để tạo thành một ống phôi rỗng, treo thẳng đứng giữa hai nửa khuôn.
Ở bước này, thợ vận hành có thể điều chỉnh độ dày phôi theo từng đoạn. Đoạn phôi sẽ trở thành góc, vai và đáy can thường được để dày hơn, vì đây là những vị trí nhựa bị kéo giãn nhiều nhất khi thổi.
Bước 3: Kẹp khuôn và thổi khí
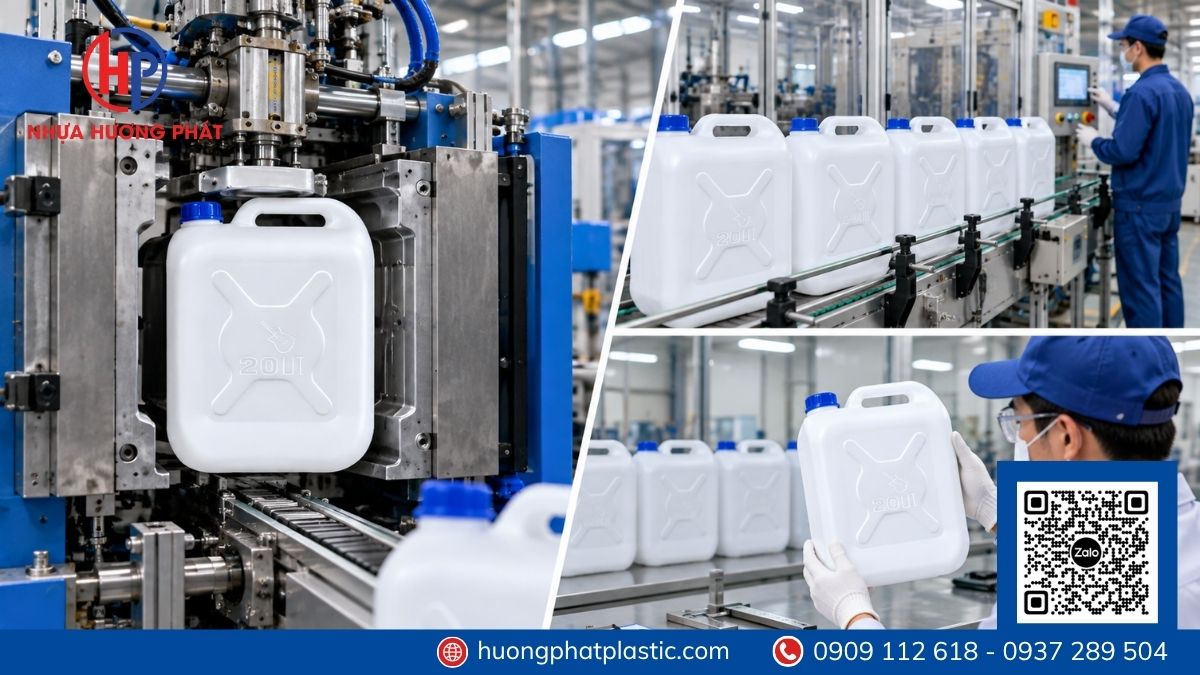
Hai nửa khuôn đóng lại, kẹp kín đầu dưới của phôi để tạo đáy can. Khí nén được thổi vào qua phía cổ, đẩy nhựa nóng áp sát vào lòng khuôn hình vuông. Chỉ trong vài giây, thân can, tay cầm và ren cổ đã thành hình.
Đường gờ nhỏ chạy dọc đáy can chính là vết kẹp phôi ở bước này. Đây là dấu hiệu bình thường của can thổi khuôn, không phải lỗi sản phẩm, miễn là đường gờ liền mạch và không bị nứt.
Bước 4: Làm nguội trong khuôn
Can được giữ trong khuôn cho đến khi nhựa đông cứng nhờ nước làm mát chạy bên trong thành khuôn. Nếu thời gian làm nguội quá ngắn, can lấy ra sẽ tiếp tục co lại không đều. Kết quả là mặt thân bị lõm, đáy bị cong hoặc cổ ren lệch so với nắp.
Bước 5: Tháo khuôn và cắt ba via
Sau khi mở khuôn, phần nhựa thừa ở đáy, cổ và quanh tay cầm được cắt bỏ. Phần thừa này gọi là ba via. Cắt sạch ba via ở miệng can giúp nắp đóng kín, còn cắt sạch quanh tay cầm giúp người dùng không bị cấn tay khi xách can đầy.
Bước 6: Kiểm tra chất lượng
Can thành phẩm được kiểm tra trọng lượng, ngoại quan, độ kín và khả năng vặn nắp. Cân trọng lượng cho biết lượng nhựa có đúng như cam kết hay không. Kiểm tra độ kín giúp loại sớm những can có lỗ kim hoặc đường kẹp đáy chưa liền, trước khi can đến tay khách hàng.
Bước 7: Đóng gói và lưu kho
Can đạt yêu cầu được đóng kiện hoặc xếp lên pallet theo số lượng của từng đơn. Nắp có thể đóng sẵn hoặc giao rời tùy thỏa thuận. Can nên được bọc kín khi lưu kho để tránh bụi bám vào lòng can, nhất là với can dùng cho thực phẩm.
Các bước trên áp dụng chung cho nhiều kiểu can thổi khuôn. Bạn có thể đọc thêm về quy trình sản xuất can nhựa nói chung để so sánh với dòng can vuông.
Sản xuất can nhựa vuông khó hơn can tròn ở điểm nào?
Sản xuất can nhựa vuông khó hơn can tròn ở hai điểm: góc can dễ bị mỏng và mặt thân phẳng dễ bị lõm. Cả hai đều xuất phát từ việc phôi nhựa có dạng ống tròn nhưng phải giãn ra để lấp đầy một khuôn hình vuông.
Góc can bị kéo mỏng
Khi thổi, nhựa chạm vào giữa các mặt khuôn trước và chạm vào góc sau cùng. Phần nhựa đi đến góc phải giãn xa hơn nên thành can ở góc thường mỏng hơn ở giữa mặt. Nếu không bù độ dày phôi hoặc bo góc khuôn hợp lý, góc can sẽ là điểm yếu nhất khi xếp chồng hoặc bị va đập.
Mặt thân phẳng dễ lõm hoặc phồng
Mặt cong của can tròn tự phân tán lực, còn mặt phẳng của can vuông thì không. Vì vậy, mặt thân can vuông dễ bị lõm vào khi nguội không đều, hoặc phồng ra khi chứa đầy chất lỏng nặng. Nhà sản xuất thường xử lý bằng cách tăng độ dày thân, làm gân trên mặt hoặc kéo dài thời gian làm nguội.
Đổi lại những khó khăn này, can vuông xếp khít kho và có mặt phẳng để dán nhãn. Nếu bạn còn phân vân giữa hai kiểu dáng, bài so sánh can nhựa vuông và can nhựa tròn sẽ giúp bạn đối chiếu theo nhu cầu sử dụng.
Doanh nghiệp nên kiểm tra gì khi nhận lô can nhựa vuông?
Khi nhận lô can nhựa vuông, doanh nghiệp nên lấy ngẫu nhiên vài can trong lô và kiểm tra 6 điểm dưới đây. Các bước này làm được ngay tại kho, không cần thiết bị chuyên dụng:
- Cân trọng lượng vỏ can: so với trọng lượng ghi trong báo giá. Can nhẹ hơn đáng kể nghĩa là thành can mỏng hơn mẫu đã duyệt.
- Bóp nhẹ ở góc và vai can: góc quá mềm so với giữa mặt là dấu hiệu nhựa bị kéo mỏng ở góc.
- Thử rò rỉ: đổ đầy nước, vặn chặt nắp rồi úp ngược can trong vài giờ. Quan sát đáy, cổ và quanh tay cầm xem có nước rỉ ra không.
- Đặt can lên mặt phẳng: can đứng vững, không cập kênh chứng tỏ đáy không bị cong do làm nguội thiếu.
- Vặn nắp nhiều lần: nắp phải vào ren trơn tru, siết đến cuối không bị nhảy ren.
- Kiểm tra ba via: miệng can và tay cầm phải nhẵn, không còn mảnh nhựa thừa có thể rơi vào sản phẩm khi chiết rót.
Với hàng cần xếp chồng nhiều tầng hoặc vận chuyển xa, bạn nên ưu tiên dòng can có thành dày như can 20 lít vuông loại dày thay vì chỉ chọn theo giá thấp nhất.
Hương Phát sản xuất can nhựa vuông theo yêu cầu
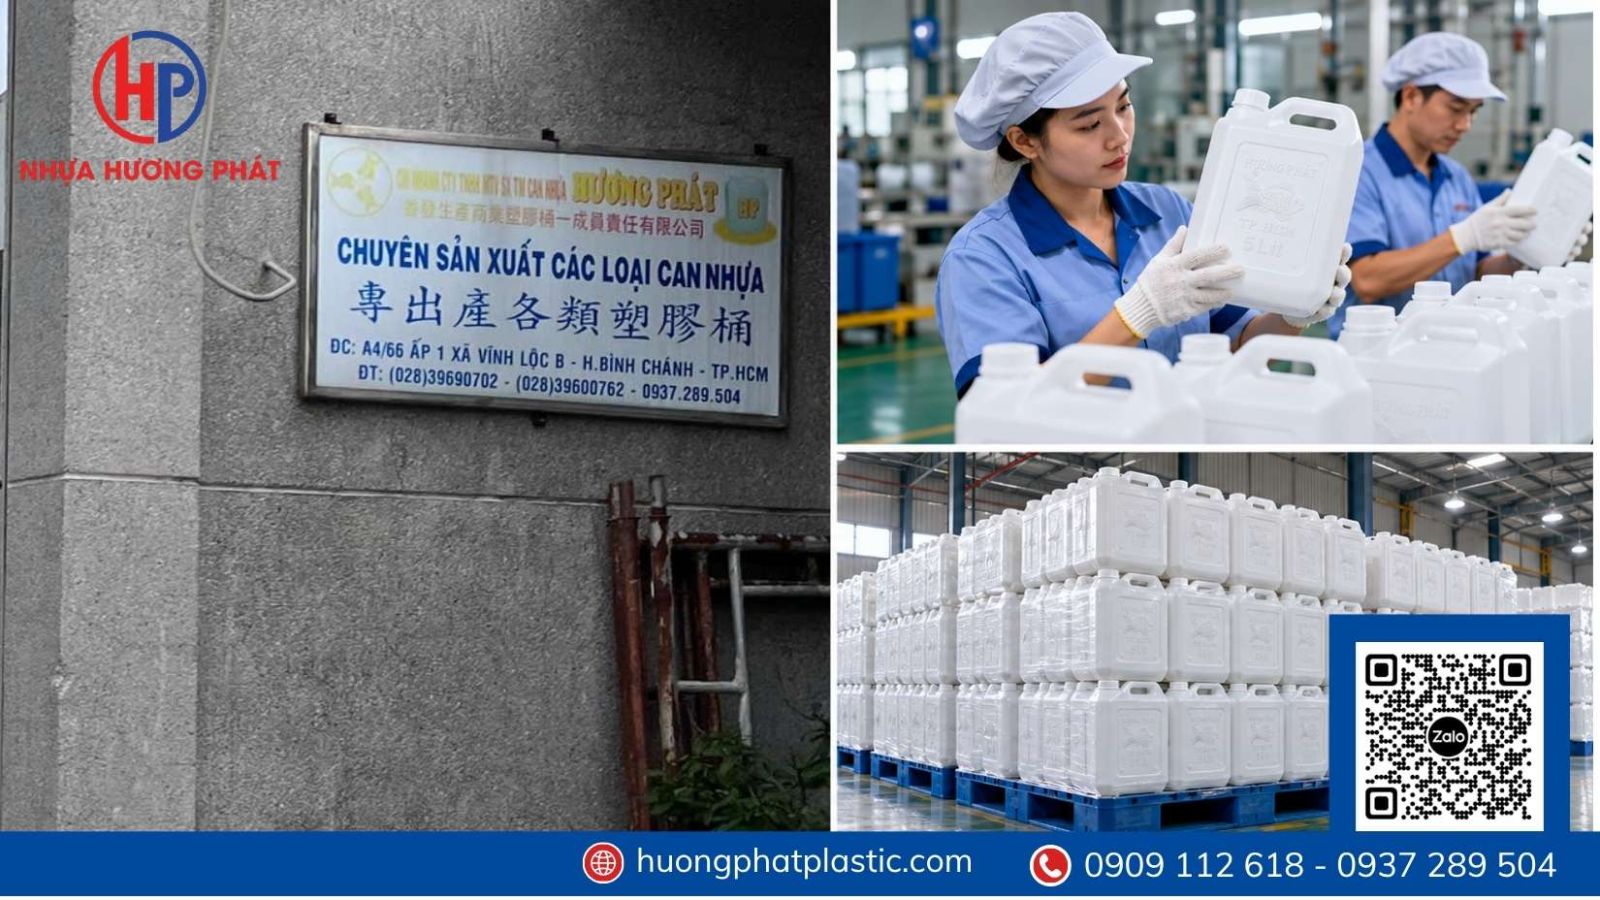
Hương Phát trực tiếp sản xuất can nhựa vuông màu trắng dung tích 5 – 25 lít từ nhựa HDPE nguyên sinh tại xưởng Tân Vĩnh Lộc, TP.HCM. Doanh nghiệp đặt hàng tại xưởng được tư vấn mẫu theo chất chứa và nhận giá sỉ không qua trung gian.
- Hơn 10 năm trong nghề: công thức sản xuất can nhựa đã được các kỹ sư chuyên môn cải tiến qua nhiều năm, giúp can vuông cứng vững, ít biến dạng khi chứa đầy và xếp chồng.
- Thiết bị sản xuất tại xưởng: [CẦN BỔ SUNG: loại máy thổi, số lượng máy], giúp độ dày thành can và ren cổ đồng đều giữa các lô.
- Tùy chỉnh theo đơn hàng: giữ chiều dài bằng chiều rộng, điều chỉnh chiều cao và trọng lượng can theo kệ, thùng đóng gói và loại chất lỏng của bạn.
Bạn có thể xem trước các mẫu can nhựa vuông Hương Phát đang sản xuất, hoặc gửi yêu cầu riêng qua dịch vụ sản xuất can nhựa theo yêu cầu. Với đơn hàng nhiều đợt, trang báo giá can nhựa số lượng lớn giúp bạn nhận giá theo sản lượng dự kiến.
FAQ - Các câu hỏi liên quan
Can nhựa vuông được làm từ loại nhựa nào?
Can nhựa vuông phổ biến nhất được làm từ nhựa HDPE. Loại nhựa này đủ dẻo để thổi khuôn, cứng vững sau khi nguội và chịu được nhiều hóa phẩm, dầu nhớt thông dụng. Hương Phát sản xuất can vuông từ HDPE nguyên sinh để màu can đều và cơ tính ổn định giữa các lô.
Vì sao đáy can nhựa có một đường gờ?
Đường gờ ở đáy là vết kẹp phôi khi hai nửa khuôn đóng lại trong quá trình thổi. Đây là đặc điểm bình thường của mọi can thổi khuôn. Bạn chỉ cần lưu ý đường gờ phải liền mạch, không nứt và không rỉ nước khi thử úp ngược can đầy.
Có đặt sản xuất can nhựa vuông theo mẫu riêng được không?
Có. Hương Phát nhận điều chỉnh chiều cao, trọng lượng và màu can vuông theo yêu cầu. Với kiểu dáng hoàn toàn mới cần làm khuôn riêng, khả năng triển khai phụ thuộc vào thiết kế và số lượng đặt. Bạn nên gửi bản vẽ hoặc mẫu tham khảo để được đánh giá.
Làm sao biết can nhựa vuông có bị mỏng ở góc không?
Bạn hãy bóp nhẹ ở góc can rồi so với giữa mặt thân. Nếu góc mềm hơn rõ rệt, nhựa ở góc đã bị kéo mỏng khi thổi. Kết hợp cân trọng lượng vỏ can với báo giá sẽ giúp bạn đánh giá chính xác hơn độ dày của cả lô.
Kết luận
Quy trình sản xuất can nhựa vuông đòi hỏi kiểm soát chặt độ dày phôi và thời gian làm nguội, vì góc can và mặt thân phẳng là hai điểm dễ phát sinh lỗi. Khi hiểu quy trình, bạn sẽ biết cần kiểm tra gì ở mỗi lô hàng và vì sao không nên chọn can chỉ dựa trên giá. Liên hệ Hương Phát để được tư vấn mẫu can vuông phù hợp và nhận báo giá theo nhu cầu thực tế.
CÔNG TY TNHH MTV SẢN XUẤT THƯƠNG MẠI CAN NHỰA HƯƠNG PHÁT
Địa chỉ: A4/66, đường Liên Ấp 1-2-3, xã Tân Vĩnh Lộc, TP. Hồ Chí Minh
Văn phòng đại diện: 187/30 Minh Phụng, Phường Bình Tây, Thành phố Hồ Chí Minh
Hotline: 0932 030 925
Bộ phận bán hàng: 0909 112 618 – 0937 289 504
Email: conguy1201@gmail.com